

 English
 Español
 русский

¿Cómo se fabrica la película de PTFE? El proceso de producción completo explicado claramente
Si intenta comprender cómo se fabrica la película de PTFE, la respuesta comienza con un polímero que no se puede fundir ni extruir como los termoplásticos comunes. Toda la cadena de producción se basa en dos procesos fundamentalmente diferentes: fabricar la resina de PTFE y luego convertirla en una película delgada y uniforme. Este artículo sigue cada paso tal como ocurre dentro de una fábrica profesional de películas de PTFE.
Contenido
- 1 La química detrás de la fabricación de películas de PTFE: del cloroformo a la resina
- 2 Paso 1 de fabricación de películas de PTFE: moldeo por compresión y sinterización
- 3 Paso 2 de fabricación de película de PTFE: desbaste del tocho sinterizado
- 4 Paso 3 de fabricación de películas de PTFE: grabado y tratamiento de superficies
- 5 Control de calidad en la fabricación de películas de PTFE
- 6 Película FEP y la alternativa de casting: lo que los compradores deben saber
- 7 Preguntas frecuentes: Preguntas sobre la fabricación de películas de PTFE
La química detrás de la fabricación de películas de PTFE: del cloroformo a la resina
La producción de películas de PTFE comienza con la síntesis de tetrafluoroetileno (TFE), no con una línea de extrusión de películas.
La ruta comienza con cloroformo y fluoruro de hidrógeno, que se produce tratando el espato flúor con ácido sulfúrico. El cloroformo reacciona con el fluoruro de hidrógeno para producir clorodifluorometano (HCFC-22). Cuando el HCFC-22 se calienta por encima de los 600 grados C, se descompone formando TFE, el monómero que luego forma politetrafluoroetileno.
La etapa de polimerización es un proceso radical que se lleva a cabo a alta presión en reactores de acero inoxidable. La polimerización en suspensión produce resina granular, que es la materia prima para el raspado. La polimerización en dispersión produce un polvo fino o una dispersión acuosa, que es la materia prima para telas, cintas y mallas impregnadas recubiertas de PTFE.
Definición clave: La película de PTFE cortada está hecha de un cilindro sinterizado sólido que se afeita con una cuchilla afilada hasta formar una lámina continua. Es un proceso sustractivo, no basado en fusión.
Paso 1 de fabricación de películas de PTFE: moldeo por compresión y sinterización
Antes de poder pelar una sola hoja de película de PTFE, la resina debe compactarse hasta formar un cilindro sólido y sinterizarse.
Se pesa resina granular de PTFE, se vierte en un molde cilíndrico y se prensa a entre 50 y 100 MPa. Luego, la preforma resultante se carga en un horno de sinterización y se calienta a entre 370 y 380 grados C. A esa temperatura, las partículas de resina se fusionan formando un bloque denso y homogéneo.
La velocidad de enfriamiento importa más de lo que la mayoría de los compradores esperan. Si un tocho grande se enfría demasiado rápido, las tensiones internas crean microfisuras que aparecen como defectos superficiales en la película terminada. Un tocho con un diámetro de 100 a 250 mm normalmente necesita de 24 a 48 horas para enfriarse de manera segura.
El diámetro del billete también limita el ancho de la película. Una pieza de 300 mm puede producir tiras de película de unos 250 mm de ancho después del corte de los bordes. Es por eso que algunos proveedores pueden ofrecer películas de PTFE de gran ancho y otros no.
Paso 2 de fabricación de película de PTFE: desbaste del tocho sinterizado
El raspado es el método dominante para producir películas de PTFE porque el PTFE no se puede extruir en una película delgada mediante extrusión por fusión convencional.
Un torno de precisión sujeta la pieza sinterizada mientras una cuchilla afilada se mueve a lo largo de su superficie. El ángulo de la hoja, la velocidad de avance y la velocidad del husillo controlan el espesor de la película final y la rugosidad de la superficie. En una máquina bien configurada, la hoja suele estar colocada entre 15 y 25 grados. Un ángulo agudo puede dejar rayones, mientras que un ángulo romo crea marcas de vibración.
Los espesores típicos de la película cortada varían de 0,02 mm a 0,50 mm. Las fábricas con equipos controlados por CNC pueden mantener una tolerancia de espesor de /-0,01 mm. Este es el nivel de precisión necesario para juntas, revestimientos de líneas químicas y soportes de cinta.
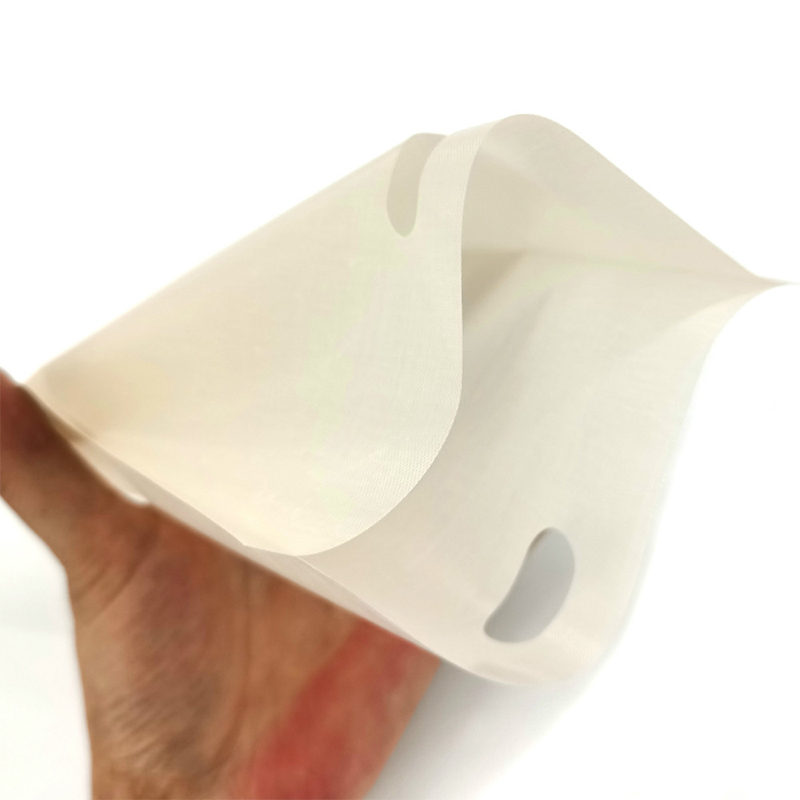 Película de PTFE cortada para aplicaciones de precisión Esta película de PTFE biselada ofrece tolerancias de espesor ajustadas y una superficie lisa, lo que la hace adecuada para juntas, revestimientos y soportes de cinta. Su aislamiento eléctrico y resistencia química amplían su uso en electrónica y dispositivos médicos. Ver producto →
Rangos típicos de espesor de película según el método de fabricación
Paso 3 de fabricación de películas de PTFE: grabado y tratamiento de superficies
La película de PTFE sin tratar tiene una energía superficial de aproximadamente 18 a 20 dinas/cm, lo que hace imposible unirla con adhesivos estándar.
Para mejorar la adhesión, los fabricantes aplican un tratamiento de grabado con naftaleno sódico. La película se vuelve marrón oscuro o negra y el proceso crea una superficie microrugosa con grupos polares. La energía superficial supera las 50 dinas/cm, lo que permite que los adhesivos acrílicos y de silicona se anclen firmemente.
La profundidad del grabado debe estar equilibrada. Un grabado excesivo debilita la película, mientras que un grabado insuficiente provoca una mala fuerza de unión. La mayoría de las películas grabadas se producen en rollos y luego se cortan a lo ancho. Debido a que el agente grabador es reactivo, el grabado a gran escala requiere un tratamiento controlado de residuos, lo que añade otra capa de calificación del proveedor cuando se audita una fábrica.
 Película de PTFE grabada para una unión fuerte Con una superficie tratada con naftaleno de sodio, esta película de PTFE grabada mejora la adhesión a metales y cauchos. Es esencial para cintas y compuestos de alta temperatura donde la unión confiable es fundamental. Ver producto →
Control de calidad en la fabricación de películas de PTFE
La confiabilidad de la película de PTFE se define mediante parámetros mensurables: densidad, tolerancia de espesor, resistencia a la tracción y rigidez dieléctrica.
Una planta certificada ISO 9001 prueba la densidad de cada lote, que debe estar entre 2,13 y 2,19 g/cm3. La resistencia a la tracción de la película de PTFE virgen oscila entre 20 y 35 MPa, según la orientación. La rigidez dieléctrica, para una película de 0,1 mm, suele ser superior a 60 kV/mm.
| Propiedad | Valor estándar |
| Densidad (g/cm3) | 2.13-2.19 |
| Tolerancia de espesor (mm) | /-0.01 |
| Resistencia a la tracción (MPa) | 20-35 |
| Rigidez dieléctrica (kV/mm, película de 0,1 mm) | Más de 60 |
| Energía superficial, sin tratar (dinas/cm) | 18-20 |
| Energía superficial, grabada (dinas/cm) | Más de 50 |
Película FEP y la alternativa de casting: lo que los compradores deben saber
La película FEP no se corta; se extruye o funde en fusión porque el FEP es un fluoropolímero procesable en fusión.
La película FEP es transparente, tiene una alta transmitancia de luz y es la capa de liberación estándar para impresoras 3D que utilizan resina UV. Una película antiadherente de FEP de 100 micras es el espesor más común en el mercado de la impresión 3D. La transmitancia de luz suele ser superior al 95% y afecta directamente la precisión de la impresión porque la luz ultravioleta debe atravesar la película sin dispersarse.
Una pregunta de compra común: ¿Puede la película FEP reemplazar la película PTFE en todas las aplicaciones? La respuesta es no. El PTFE ofrece una mejor resistencia química y un rango de temperatura continuo más amplio, mientras que el FEP ofrece claridad óptica y un sellado térmico más sencillo. Para determinadas aplicaciones, esta comparación técnica de PTFE frente a FEP le ayudará a decidir qué material se adapta a su línea de productos.
 Película FEP de 100 μm para impresión 3D Con una transmitancia de luz del 96 % y una alta resistencia a la tracción, esta película FEP garantiza un curado de resina eficiente en impresoras LCD/DLP. Su superficie antiadherente facilita la liberación y admite una alta calidad de impresión. Ver producto →
PTFE raspado film
Lo mejor por su resistencia química, servicio continuo de -200 a 260 grados C y durabilidad en condiciones adversas.
película FEP
Lo mejor para claridad óptica, termosellabilidad y transmisión UV en impresión 3D y electrónica.
Preguntas frecuentes: Preguntas sobre la fabricación de películas de PTFE
¿Cuál es el método más común para fabricar películas de PTFE?
El raspado es el método más común y rentable. Utiliza un torno de precisión para pelar una película delgada y continua de un cilindro de PTFE sinterizado. Calandrar una dispersión de PTFE es una alternativa, pero es menos común para películas vírgenes.
¿Se puede fabricar una película de PTFE mediante extrusión?
El PTFE estándar no se puede extruir por fusión porque no se funde por debajo de su temperatura de descomposición. El FEP y el PFA se pueden procesar en estado fundido, por lo que sus películas se pueden extruir, pero la película de PTFE se produce mediante corte o calandrado de dispersión.
¿Por qué la película de PTFE grabada se vuelve marrón oscuro?
El color marrón oscuro proviene del tratamiento de grabado con naftaleno sódico. La reacción elimina los átomos de flúor de la superficie e introduce grupos que contienen oxígeno, lo que mejora la humectabilidad del adhesivo sin afectar las propiedades generales del PTFE.
¿Qué tolerancia de espesor se puede esperar de la película de PTFE raspada?
Con el equipo de corte controlado por CNC, se puede lograr /-0,01 mm para espesores de película inferiores a 0,5 mm. Solicite siempre el informe de inspección, no el reclamo del proveedor.
Comprender cómo se fabrica la película de PTFE es el primer paso para seleccionar un proveedor confiable. Pregunte sobre el grado de resina, el perfil de sinterización, el equipo de biselado y si el grabado se realiza internamente. Esos detalles marcan la diferencia entre una película consistente y una variación de un lote a otro.
¡Envíenos un mensaje ahora mismo!

- Teléfono: +86-18651171105
- Fax: +86-18651171105
- Correo electrónico: yaxing@yaxing.com
- Dirección: No. 18, Calle este de Yongxin, Distrito de Gaogang, Ciudad de Taizhou, Provincia de Jiangsu, China.
